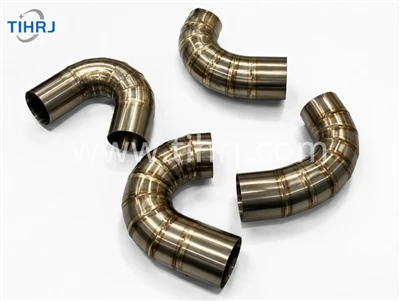
टाइटेनियम, भविष्यवादी लगने वाली धातु, रसायन, एयरोस्पेस और समुद्री इंजीनियरिंग में महत्वपूर्ण भूमिका निभाती है। यह एल्यूमीनियम जितना हल्का और स्टील से अधिक मजबूत है, और इसमें संक्षारण प्रतिरोधी "गोल्डन बेल" है। हालाँकि, यह "सुनहरी घंटी" है जो इसकी वेल्डिंग, विशेष रूप से मरम्मत वेल्डिंग को एक बेहद नाजुक "सर्जिकल ऑपरेशन" में बदल देती है जो थोड़ी सी भी लापरवाही बर्दाश्त नहीं करती है। टाइटेनियम पाइप को पुनः वेल्डिंग करना केवल छेद भरने से दूर है, बल्कि "नाजुक धातुओं" के साथ एक सटीक संवाद है, जिसके लिए वेल्डर को अनुभव, धैर्य और पूर्ण विस्मय के साथ इसे पूरा करने की आवश्यकता होती है।
टाइटेनियम पाइप मरम्मत वेल्डिंग की सफलता तैयारी पर निर्भर करती है। जब आपको एक टाइटेनियम पाइप मिलता है जिसे मरम्मत की आवश्यकता होती है, तो पहला कदम सीधे वेल्डिंग शुरू करना नहीं है। जैसे एक डॉक्टर को सर्जरी से पहले डीब्राइड और कीटाणुरहित करने की आवश्यकता होती है, वैसे ही हमें पहले टाइटेनियम ट्यूब की पूरी तरह से "शारीरिक जांच" और "सफाई" करनी चाहिए। सबसे पहले, दोषों का सटीक रूप से पता लगाएं, और बरकरार धातु का रंग प्रकट होने तक दरारें, रेत के छेद या जंग के गड्ढों को पूरी तरह से हटाने के लिए एक विशेष पीसने वाले पहिये के साथ एक कोण ग्राइंडर का उपयोग करें। बाद की वेल्डिंग के लिए एक आदर्श "प्रजनन भूमि" प्रदान करने के लिए, इस बेवल को बिना किसी तेज कोनों के, आसानी से और सफाई से रेत दिया जाना चाहिए। इसके तुरंत बाद सफाई करना महत्वपूर्ण है। उच्च तापमान पर टाइटेनियम ऑक्सीजन, नाइट्रोजन और हाइड्रोजन के लिए बेहद "भूखा" होता है, और थोड़ा सा भी प्रदूषण वेल्ड को भंगुर और दरार का कारण बन सकता है। हमें खांचे के दोनों किनारों पर कम से कम 50 मिमी को एक विशेष विलायक के साथ सावधानी से पोंछना चाहिए जिसमें एसीटोन जैसे क्लोराइड आयन नहीं होते हैं, उंगलियों पर ग्रीस भी छोड़े बिना। पॉलिशिंग और सफाई पूरी होने के बाद, वेल्ड किए जाने वाले क्षेत्र को नंगे हाथों से नहीं छूना चाहिए, जो वेल्डर का मौन नियम है।
यदि सफाई "इलाज" है, तो बिल्कुल शुद्ध वेल्डिंग वातावरण बनाना "मूल कारण" है। टाइटेनियम पाइप मरम्मत वेल्डिंग का मुख्य रहस्य "गैस सुरक्षा" में निहित है। न केवल हमें पिघले हुए पूल की सुरक्षा के लिए टॉर्च के पीछे एक आर्गन "पूंछ" को खींचना होगा, जैसा कि हम सामान्य वेल्डिंग में करते हैं, बल्कि हमें वेल्ड के पीछे और चारों ओर एक आर्गन से भरा "आश्रय" भी बनाना होगा। आमतौर पर, हम पाइप के व्यास के आधार पर एक विशेष "ड्रैग कवर" बनाते हैं, जो टॉर्च के साथ निकटता से चलता है ताकि यह सुनिश्चित किया जा सके कि लाल क्षेत्र जिसे वेल्ड किया गया है लेकिन अभी भी गर्म है, हमेशा आर्गन से ढका रहता है जब तक कि यह एक सुरक्षित तापमान से नीचे ठंडा न हो जाए। पाइपलाइन के अंदर के लिए, 99.999% से अधिक की शुद्धता के साथ पाइप में हवा को पूरी तरह से आर्गन गैस से बदलने के लिए संरचना के अनुसार एक प्लग या एक समग्र आर्गन चार्जिंग सिस्टम बनाना आवश्यक है। वेल्डिंग से पहले, गैस को फ्लो मीटर से सटीक रूप से नियंत्रित किया जाना चाहिए और कुछ समय के लिए पहले से फुलाया जाना चाहिए ताकि यह सुनिश्चित हो सके कि हर इंच हवा बाहर निकल जाए। यह अदृश्य "आर्गन तम्बू" टाइटेनियम पाइप वेल्ड के शुद्ध जीवन की रक्षा के लिए एकमात्र बाधा है।
जब सब कुछ तैयार हो जाता है, तो असली "ऑपरेशन" शुरू होता है। टाइटेनियम पाइपों की मरम्मत और वेल्डिंग का कार्य तेज़ नहीं है, लेकिन स्थिर और सटीक है। हम आमतौर पर उच्च शुद्धता वाले टाइटेनियम तार चुनते हैं, और व्यास बहुत मोटा नहीं होना चाहिए। वेल्डिंग पैरामीटर - करंट, वोल्टेज, गति - सटीक गणना और परीक्षणों द्वारा निर्धारित किए जाते हैं, आमतौर पर अत्यधिक गर्मी इनपुट से बचने के लिए एक छोटी लाइन ऊर्जा के साथ। आर्किंग के समय, वेल्डर को एक सूक्ष्म नक्काशी कलाकार की तरह ध्यान केंद्रित करना चाहिए। चाप आर्गन परत को आसानी से काटता है, जिससे आधार धातु और वेल्डिंग तार के बीच एक उज्ज्वल और स्पष्ट पिघला हुआ पूल बनता है। यह पिघला हुआ पूल एक छोटे दर्पण की तरह उज्ज्वल और स्थिर होना चाहिए। वेल्डिंग टॉर्च को बहुत अधिक नहीं घूमना चाहिए, बल्कि लगातार और एक समान गति से चलना चाहिए ताकि यह सुनिश्चित हो सके कि पिघले हुए पूल का अगला और पिछला हिस्सा हमेशा आर्गन के प्रभावी संरक्षण में रहे। एक बार जब पिघले हुए पूल के रंग में कोई असामान्यता पाई जाती है, जैसे कि सफेद या नीले निशान, तो इसका मतलब है कि सुरक्षा विफल हो गई है, गैस दूषित है, और इसे तुरंत रोका जाना चाहिए और फिर से पॉलिश और साफ किया जाना चाहिए। पूरी प्रक्रिया के दौरान, वेल्डर ने लगभग अपनी सांसें रोक लीं, एक त्वरित चिंगारी में एक सटीक धातुकर्म संयोजन को पूरा करने के लिए मांसपेशियों की स्मृति और आंखों की अंतर्दृष्टि पर भरोसा किया।
वेल्डिंग ख़त्म हो गई है, आर्क बुझ गया है, लेकिन काम अभी ख़त्म नहीं हुआ है। इस समय, परिरक्षण गैस की डिलीवरी बंद नहीं की जानी चाहिए। वेल्डिंग गन के टेल कवर और पिछले हिस्से को तब तक फुलाना जारी रखना चाहिए जब तक कि वेल्ड क्षेत्र पूरी तरह से चमकदार चमकदार सफेद से धातु के चांदी जैसे सफेद रंग में न बदल जाए, और हाथ के स्पर्श से तापमान कम न हो जाए और गर्म महसूस न हो। इस प्रक्रिया को हिस्टैरिसीस एस्पिरेशन कहा जाता है, जिसका उद्देश्य शीतलन प्रक्रिया के दौरान उच्च तापमान वाले वेल्ड को हवा द्वारा ऑक्सीकरण होने से रोकना है। वेल्ड ठंडा होने के बाद, हमें एक सख्त "समीक्षा" निरीक्षण करना होगा। पहला सबसे सहज दृश्य निरीक्षण है, एक योग्य टाइटेनियम वेल्ड जिसकी सतह चमकदार चांदी जैसी सफेद या हल्के भूसे पीले रंग की होनी चाहिए, जो एक सफल सुरक्षा का संकेत देती है। यदि नीली, ग्रे या यहां तक कि सफेद ऑक्साइड फिल्म है, तो यह मरम्मत वेल्ड विफल है। इसके बाद, यह जांचने के लिए कि सतह पर कोई माइक्रोक्रैक और छिद्र हैं या नहीं, कलरिंग पेनेट्रेंट डिटेक्शन का उपयोग करें। महत्वपूर्ण पाइपलाइनों के लिए, गैर-फ्यूजन और स्लैग समावेशन जैसे आंतरिक दोषों का पता लगाने के लिए रेडियोग्राफ़िक परीक्षण (आरटी) की भी आवश्यकता होती है। इन सभी परीक्षणों को पास करने के बाद ही इस टाइटेनियम ट्यूब का वास्तव में "पुनर्जन्म" हो सकता है।
कुल मिलाकर, टाइटेनियम पाइपों की मरम्मत वेल्डिंग प्रक्रिया एक अद्वितीय कौशल है जो सामग्री विज्ञान, भौतिकी ज्ञान और मैन्युअल प्रयास को जोड़ती है। इसमें पृथ्वी को तोड़ने वाला कोई दृश्य नहीं है, केवल विवरणों की मांग, प्रक्रिया का पालन और सामग्री के गुणों की गहरी समझ है। प्रत्येक सफल वेल्ड मरम्मत वेल्डर के अनुभव और आंतरिक विस्मय का प्रतीक है। मरम्मत की गई टाइटेनियम ट्यूब भविष्य में भी कठोर वातावरण में चुपचाप काम करती रहेगी, जो इस नाजुक "ऑपरेशन" के लिए सबसे मौन और महान प्रशंसा है।